
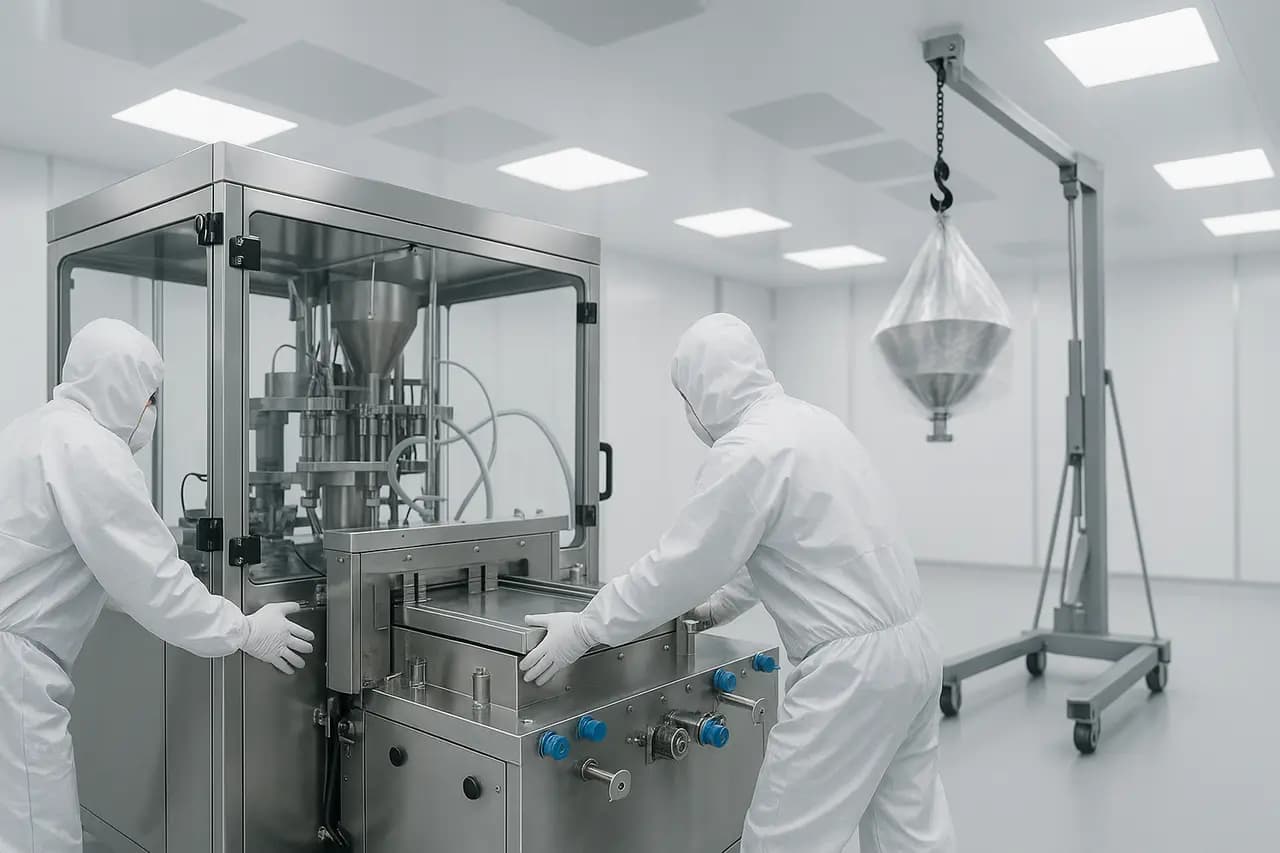
Reinraum relozieren: GMP-konforme Verlagerung & Requalifizierung
Ernest Parfentiev · Founder & Managing Director, NM SOLUTIONS
Ein Reinraum ist mehr als vier Wände mit Filterdecke. Er ist ein fein abgestimmtes System aus Luftführung, Druckstufen, Oberflächen und qualifizierten Prozessanlagen. Wird ein solcher Bereich verlagert – innerhalb des Werks, an einen neuen Standort oder in eine neue Halle – reicht es nicht, die Maschinen einfach abzubauen und wieder aufzustellen. Jeder Eingriff muss dokumentiert, jede Funktion nach dem Umzug nachgewiesen werden. Dieser Leitfaden zeigt, wie eine Reinraum-Relokation strukturiert, GMP-konform und mit kalkulierbarem Risiko gelingt.
Warum ein Reinraum-Umzug anders ist
Bei klassischen Maschinenumzügen steht die mechanische Wiederaufstellung im Vordergrund. Im Reinraum kommt eine zweite Ebene hinzu: der Nachweis, dass die ursprünglich qualifizierten Bedingungen auch am neuen Platz eingehalten werden. Das betrifft Partikelgrenzwerte, Luftwechselraten, Druckkaskaden, Temperatur und relative Feuchte sowie die Reinigbarkeit der Oberflächen.
Dazu gehört in der Regel:
- Klassifizierung nach ISO 14644 (bzw. GMP-Reinraumklassen A–D in der Pharmaproduktion)
- Qualifizierte Prozessanlagen wie Abfüll-, Verpackungs- oder Dosiermaschinen, deren DQ/IQ/OQ/PQ-Status erhalten bleiben muss
- Validierte Medien – Reinstwasser, Reinstdampf, Prozessgase, Druckluft in Reinheitsqualität
Ein Umzug ist deshalb immer eine Änderung (Change), die über ein Change-Control-Verfahren bewertet und freigegeben werden muss.
Phase 1: Planung und Risikobewertung
Change Control und Impact Assessment
Starten Sie mit einer formellen Änderungsbewertung. Dokumentieren Sie, welche Systeme bewegt werden, welche Qualifizierungsdokumente betroffen sind und welcher Umfang an Requalifizierung erforderlich ist. Ein risikobasierter Ansatz (angelehnt an ICH Q9) hilft, den Aufwand sinnvoll zu dimensionieren: Nicht jedes Gerät braucht eine vollständige Neuqualifizierung, aber jede Entscheidung muss begründet und dokumentiert sein.
Bestandsaufnahme und digitale Inventarisierung
Erfassen Sie den Ist-Zustand lückenlos:
- Fotodokumentation aller Anschlüsse, Leitungen und Einstellungen
- Medienpläne (Strom, Druckluft, Prozessgase, Wasser, Abluft)
- Aktuelle Reinraum-Qualifizierungsberichte als Referenzwerte
- Serien- und Asset-Nummern, Kalibrierstatus der Messtechnik
Ein 3D-Scan des Bestands und des Zielbereichs reduziert spätere Überraschungen bei Durchgangshöhen, Medienführung und Maschinenaufstellung erheblich.
RAMS und Method Statement
Erstellen Sie für die kritischen Arbeiten eine Risikobeurteilung samt Arbeitsanweisung (RAMS). Hier werden Hebevorgänge, Anschlagmittel, Lockout/Tagout für die Energietrennung und die Reinheitsanforderungen beim Ein- und Ausschleusen festgelegt.
Phase 2: Kontrollierte Demontage
Energien sicher trennen
Vor jeder Demontage werden alle Energiequellen isoliert und gegen Wiedereinschalten gesichert (LOTO). Dazu zählen auch gespeicherte Energien in Druckbehältern, Hydraulik und Prozessgasleitungen. Reinstmedienleitungen werden kontrolliert entleert, gespült und verschlossen.
Reinheit schon beim Abbau sichern
Offene Anschlüsse, Produktkontaktflächen und Rohrenden werden sofort mit Reinraum-tauglichen Kappen verschlossen. So verhindern Sie Kontamination während Transport und Zwischenlagerung. Bei der Demontage empfiehlt sich, kritische Komponenten bereits im kontrollierten Bereich zu reinigen, bevor sie ausgeschleust werden.
Kennzeichnung und Verpackung
Jedes Bauteil, jede Leitung und jeder Stecker wird eindeutig beschriftet – idealerweise korrespondierend zu einem Anschlussplan. Für den Transport gilt:
- Empfindliche Elektronik und Sensorik stoßgeschützt und klimastabil verpacken
- Produktkontaktteile separat, staubdicht und reinraumgerecht einschlagen
- Erschütterungs- und Neigungssensoren (Shock-/Tilt-Watch) an kritischen Anlagen anbringen
- Edelstahloberflächen vor Kratzern und Transportrost schützen
Phase 3: Transport und Zwischenlagerung
Reinraum-Equipment reagiert empfindlich auf Vibration, Feuchte und Temperaturschwankungen. Planen Sie klimatisierte oder zumindest feuchtegeschützte Transporte und luftgefederte Fahrzeuge für schwingungsempfindliche Komponenten. Ist eine Zwischenlagerung nötig, wählen Sie einen trockenen, temperierten und staubarmen Bereich und halten Sie die Lagerbedingungen dokumentiert ein – Korrosion oder Feuchteschäden können eine spätere Requalifizierung gefährden.
Phase 4: Wiederaufbau am Zielort
Infrastruktur zuerst
Bevor die Prozessanlagen einziehen, muss der Zielreinraum selbst stehen und funktionieren: Filterdecke (HEPA/ULPA), Lüftungstechnik, Druckkaskade, Oberflächen und Schleusenkonzept. Erst wenn die Reinraumhülle qualifizierbar ist, macht die Maschinenaufstellung Sinn.
Maschinen aufstellen und ausrichten
Die Anlagen werden entsprechend dem Aufstellplan positioniert, präzise nivelliert und ausgerichtet. Gerade bei Abfüll- und Dosiersystemen sind korrekte Ausrichtung und Schwingungsentkopplung entscheidend für reproduzierbare Ergebnisse. Medienanschlüsse werden nach Plan hergestellt, auf Dichtheit und korrekte Anzugsmomente geprüft.
Reinigung vor Inbetriebnahme
Nach dem Aufbau folgt eine gründliche Reinigung und – wo vorgeschrieben – Desinfektion, bevor der Bereich für die Qualifizierung freigegeben wird.
Phase 5: Requalifizierung und Freigabe
Der zentrale Unterschied zum normalen Maschinenumzug ist der dokumentierte Nachweis, dass alles wieder im qualifizierten Zustand arbeitet. Der Umfang richtet sich nach der Risikobewertung, umfasst aber typischerweise:
Reinraum-Requalifizierung (ISO 14644 / GMP Annex 1)
- Partikelmessung im Betriebs- und Ruhezustand
- Nachweis der Luftwechselrate und Rückerholzeit (Recovery)
- Überprüfung der Druckstufen zwischen den Bereichen
- HEPA-Filter-Integritätstest (Leckagetest)
- Strömungsvisualisierung in kritischen Zonen (z. B. Klasse A)
- Temperatur, Feuchte und ggf. mikrobiologisches Monitoring
Anlagen-Requalifizierung
- IQ – Installationsqualifizierung: Prüfung von Aufbau, Anschlüssen, Dokumentation
- OQ – Funktionsqualifizierung: Betrieb innerhalb der spezifizierten Parameter
- PQ – Leistungsqualifizierung: reproduzierbare Ergebnisse unter Produktionsbedingungen
Kalibrierte Messtechnik und Versorgungsmedien (z. B. Reinstwasser) müssen dabei ebenfalls nachweislich den Spezifikationen entsprechen. Erst nach erfolgreicher Requalifizierung und Freigabe durch die Qualitätssicherung darf die Produktion wieder anlaufen.
Typische Fehler – und wie man sie vermeidet
- Requalifizierungsaufwand unterschätzt. Planen Sie die Qualifizierung von Anfang an als festen Projektbaustein, nicht als Nachgedanken.
- Keine Referenzwerte dokumentiert. Ohne die alten Qualifizierungsberichte fehlt der Vergleichsmaßstab. Sichern Sie diese vor dem Abbau.
- Kontamination während Transport. Konsequentes Verschließen aller offenen Anschlüsse ist Pflicht, kein Komfort.
- Infrastruktur nicht bereit. Wird zu früh aufgebaut, verzögert eine nicht qualifizierbare Reinraumhülle das gesamte Projekt.
- Keine klare Schnittstellenverantwortung. Legen Sie fest, wer für Reinraumtechnik, Maschinen, Medien und Qualifizierung zuständig ist.
Fazit
Die Verlagerung eines Reinraums ist ein Projekt, bei dem mechanische Präzision und regulatorischer Nachweis Hand in Hand gehen müssen. Wer früh mit Change Control, sauberer Bestandsaufnahme und einem risikobasierten Qualifizierungsplan startet, minimiert Stillstand und vermeidet teure Nacharbeit. Entscheidend ist ein eingespieltes Team, das Demontage, Transport, Wiederaufbau und Requalifizierung aus einer Hand koordiniert – damit die Produktion am neuen Standort nicht nur läuft, sondern auch jederzeit prüffest dokumentiert ist.
Weiterführende Themen
Ernest Parfentiev
Founder & Managing Director, NM SOLUTIONS
NM Solutions ist auf Demontage, Verlagerung, Montage und Inbetriebnahme von Industrieanlagen und Produktionslinien in ganz Europa spezialisiert – mit praktischer Projekterfahrung in der Metallurgie sowie der Lebensmittel-, Verpackungs- und Baustoffindustrie.