Maschinen nivellieren & ausrichten nach dem Umzug
Ernest Parfentiev · Founder & Managing Director, NM SOLUTIONS
Nach einem Maschinenumzug entscheidet nicht der Transport über die spätere Produktqualität, sondern die Feinarbeit am Aufstellort: die Nivellierung und Ausrichtung. Eine Maschine, die um wenige Zehntelmillimeter verkippt oder verspannt steht, läuft unruhig, verschleißt schneller und produziert Ausschuss. Dieser Leitfaden zeigt, wie Sie Werkzeugmaschinen, Pressen, Pumpenaggregate und Fertigungslinien nach der Relokation korrekt einmessen – und welche Toleranzen realistisch sind.
Warum Nivellierung nach dem Umzug kritisch ist
Beim Transport werden Maschinen angehoben, verzurrt und mechanisch belastet. Selbst eine solide gebaute Maschine kann sich dabei minimal verwinden. Am neuen Standort kommt ein anderer Hallenboden hinzu – mit eigener Ebenheit, Tragfähigkeit und Setzungsverhalten.
Eine saubere Nivellierung sorgt für:
- Gleichmäßige Lastverteilung auf Füße, Fundament und Führungen
- Geometrische Genauigkeit, also rechtwinklige und parallele Achsen
- Ruhigen Lauf rotierender Komponenten ohne zusätzliche Schwingungen
- Langlebigkeit von Lagern, Spindeln, Führungsbahnen und Dichtungen
Gerade bei Werkzeugmaschinen, Schleifmaschinen und Messeinrichtungen wirkt sich eine Verspannung direkt auf die Bearbeitungsgenauigkeit aus.
Voraussetzungen schaffen, bevor gemessen wird
Bevor Sie die Libelle ansetzen, müssen die Rahmenbedingungen stimmen – sonst messen Sie Fehler, die nicht von der Maschine stammen.
Boden und Fundament prüfen
- Ist der Hallenboden ausgehärtet, sauber und frei von Rissen im Aufstellbereich?
- Reicht die Bodentragfähigkeit für Gewicht und Punktlasten der Maschinenfüße?
- Ist bei schweren oder schwingungsintensiven Maschinen ein geeignetes Fundament bzw. eine Entkopplung vorgesehen?
Maschine akklimatisieren lassen
Temperaturunterschiede verformen Metall. Lassen Sie die Maschine nach dem Transport auf Hallentemperatur kommen, idealerweise über mehrere Stunden. Präzisionsmaschinen sollten in temperaturstabiler Umgebung eingemessen werden – Zugluft und direkte Sonneneinstrahlung verfälschen die Messung.
Herstellerunterlagen bereithalten
Das Fundament- und Aufstellschema des Herstellers nennt Referenzpunkte, zulässige Toleranzen und die vorgesehene Anzahl und Position der Nivellierpunkte. Diese Werte sind verbindlich – eigene Schätzungen führen zu Garantie- und Qualitätsproblemen.
Die richtige Messtechnik wählen
Die Methode richtet sich nach Genauigkeitsanforderung und Maschinengröße.
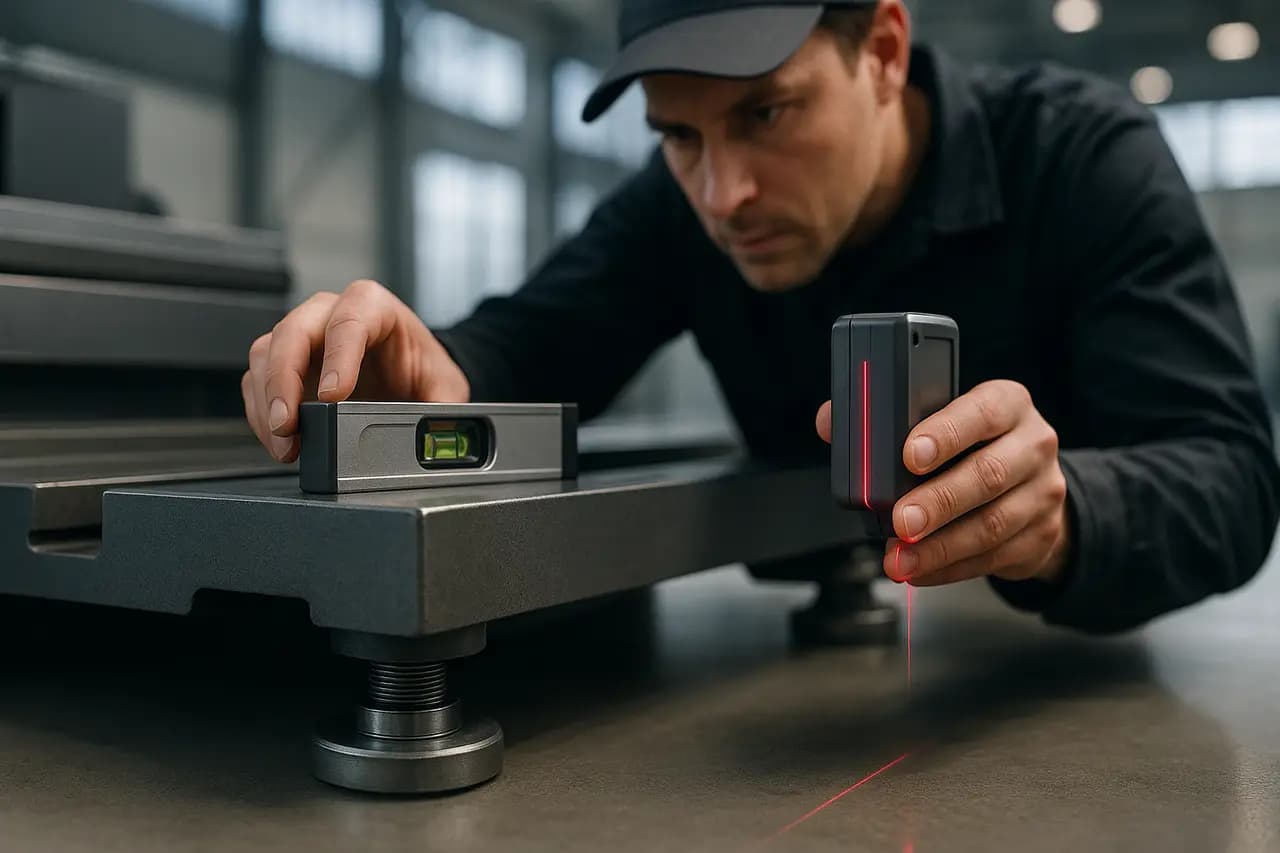
- Präzisions-Maschinenwasserwaage (Rahmenlibelle): Standard für die Grobausrichtung, typische Auflösung 0,02–0,1 mm/m.
- Elektronische Neigungsmesser: digital ablesbar, gut dokumentierbar, für feine Korrekturen.
- Laser-Nivelliergerät / Rotationslaser: zur Höhenbezugnahme über größere Flächen und bei verketteten Linien.
- Laserausrichtsystem (Wellenausrichtung): unverzichtbar für Kupplungen zwischen Motor und Aggregat (Pumpen, Gebläse, Getriebe).
- Autokollimator oder Lasertracker: für höchste geometrische Genauigkeit bei Großmaschinen und Messgeräten.
Messen Sie immer an den vom Hersteller definierten Referenzflächen, nicht an beliebigen Gussflächen.
Schritt für Schritt: Nivellieren einer Maschine
1. Maschine grob positionieren
Bringen Sie die Maschine mit Hydraulikhebern, Rollen oder Luftkissen an die endgültige Position. Setzen Sie die Nivellierelemente – Stellfüße, Keilschuhe oder Nivellierplatten – gemäß Aufstellplan unter die vorgesehenen Punkte.
2. Referenzebene festlegen
Legen Sie eine Bezugsfläche fest, etwa den Maschinentisch oder die Hauptführungsbahn. Reinigen Sie diese Fläche sorgfältig; schon ein Span oder etwas Öl verfälscht das Messergebnis.
3. In zwei Achsen messen
Messen Sie die Neigung in Längs- und Querrichtung. Notieren Sie jeden Wert, bevor Sie korrigieren. So erkennen Sie, ob die Maschine verkippt oder verwunden ist.
4. Schrittweise korrigieren
Stellen Sie die Füße in kleinen Schritten nach und messen Sie nach jeder Korrektur erneut. Arbeiten Sie diagonal und gleichmäßig, damit sich keine Verspannung aufbaut. Ziel ist, dass alle Füße tatsächlich tragen – ein "schwebender" Fuß erzeugt eine Verwindung.
5. Verwindung (Torsion) kontrollieren
Bei langen Maschinenbetten ist die Verwindung oft kritischer als die reine Neigung. Messen Sie an mehreren Positionen entlang des Betts und gleichen Sie den Verlauf an, bis die Toleranz über die gesamte Länge eingehalten ist.
6. Final fixieren und nachkontrollieren
Ziehen Sie Konterungen und ggf. Ankerschrauben mit dem vorgegebenen Drehmoment an – gleichmäßig und über Kreuz. Danach noch einmal messen: Das Anziehen verändert die Lage fast immer leicht.
Wellen- und Kupplungsausrichtung nicht vergessen
Bei Antriebssträngen mit Kupplung – etwa Motor und Pumpe oder Motor und Getriebe – ist die Wellenausrichtung ebenso wichtig wie die Nivellierung. Fehlausrichtung ist eine der häufigsten Ursachen für Lager- und Dichtungsschäden.
- Prüfen Sie Parallelversatz (Offset) und Winkelversatz (Angular).
- Nutzen Sie ein Laserausrichtsystem statt Haarlineal und Fühlerlehre, wenn Genauigkeit gefragt ist.
- Berücksichtigen Sie thermisches Wachstum: Aggregate laufen im Betrieb wärmer und verändern ihre Position.
- Kontrollieren Sie den Weichfuß (Soft Foot), bevor Sie die Welle ausrichten – ein nicht sauber aufliegender Motorfuß macht jede Ausrichtung zunichte.
Besonderheiten bei verketteten Linien
Bei einer Fertigungs- oder Verpackungslinie kommt zur Einzelmaschine die Ausrichtung zueinander hinzu. Übergabepunkte, Transporteure und Förderhöhen müssen fluchten, damit das Produkt störungsfrei weiterläuft.
- Legen Sie eine durchgehende Höhen- und Fluchtreferenz über die gesamte Linie fest (Rotationslaser oder gespannte Messschnur).
- Richten Sie Übergabehöhen und Mittenlinien benachbarter Maschinen aufeinander aus.
- Prüfen Sie den Verlauf unter realistischer Last, nicht nur im Leerzustand.
Typische Fehler und wie Sie sie vermeiden
- Zu früh gemessen: Maschine noch nicht akklimatisiert – Ergebnis verfälscht.
- Schmutzige Referenzflächen: kleinste Partikel verursachen große Fehler bei hoher Auflösung.
- Nur eine Achse geprüft: Verwindung bleibt unentdeckt.
- Füße ungleichmäßig angezogen: erzeugt Verspannung trotz korrekter Libellenanzeige.
- Herstellertoleranz ignoriert: "gefühlt gerade" reicht bei Präzisionsmaschinen nicht.
- Keine Dokumentation: ohne Messprotokoll fehlt die Basis für spätere Fehlersuche.
Dokumentation und Abnahme
Halten Sie alle Messwerte vor und nach der Korrektur in einem Nivellier- und Ausrichtprotokoll fest. Dieses Protokoll ist Teil der Wiederinbetriebnahme und bildet die Grundlage für die spätere Abnahme (SAT) sowie für Wartungsintervalle. Dokumentieren Sie auch die verwendete Messtechnik, die Toleranzvorgaben und die Umgebungstemperatur.
Nach einigen Betriebstagen empfiehlt sich eine Nachkontrolle: Neue Fundamente und Nivellierelemente können sich leicht setzen. Ein erneutes Einmessen nach der Einlaufphase sichert die Präzision dauerhaft.
Fazit
Die Nivellierung und Ausrichtung ist die Disziplin, die über Genauigkeit, Laufruhe und Lebensdauer einer relozierten Maschine entscheidet. Wer Boden und Temperatur vorbereitet, die richtige Messtechnik einsetzt, in beiden Achsen und über die gesamte Länge misst, Wellen sauber ausrichtet und alles protokolliert, holt die volle Leistung der Maschine am neuen Standort wieder heraus. Bei Präzisions- und Großmaschinen lohnt sich die Einbindung erfahrener Montageteams mit kalibrierter Messtechnik – die investierte Zeit spart später Ausschuss, Stillstand und Reparaturen.
Weiterführende Themen
Ernest Parfentiev
Founder & Managing Director, NM SOLUTIONS
NM Solutions ist auf Demontage, Verlagerung, Montage und Inbetriebnahme von Industrieanlagen und Produktionslinien in ganz Europa spezialisiert – mit praktischer Projekterfahrung in der Metallurgie sowie der Lebensmittel-, Verpackungs- und Baustoffindustrie.